四川全能富科技:制造型企业数字化转型的软件系统集成方案
当制造企业的设备数据、ERP订单和MES工单还散落在不同系统里时,数字化转型就只是一句口号。很多四川本土工厂老板问我:为什么上了ERP、买了自动化设备,生产效率还是提不上去?答案往往不在单一系统,而在系统之间的“断点”。
制造数字化,难点不在技术,而在集成
从技术原理看,制造型企业的数字化本质是打通信息流——让订单从销售端到生产执行端、再到仓储物流端,形成一条无人工干预的数据链路。但现实是,工厂里的PLC控制器、DCS系统、ERP、WMS、SCADA各自为政,接口协议五花八门。我们四川全能富科技有限公司在多年科技研发中观察到,超过60%的制造企业在系统集成上的投入,只占整个数字化预算的15%左右,而这恰恰是决定成败的关键。
软件系统集成的实操路径:从数据采集到业务闭环
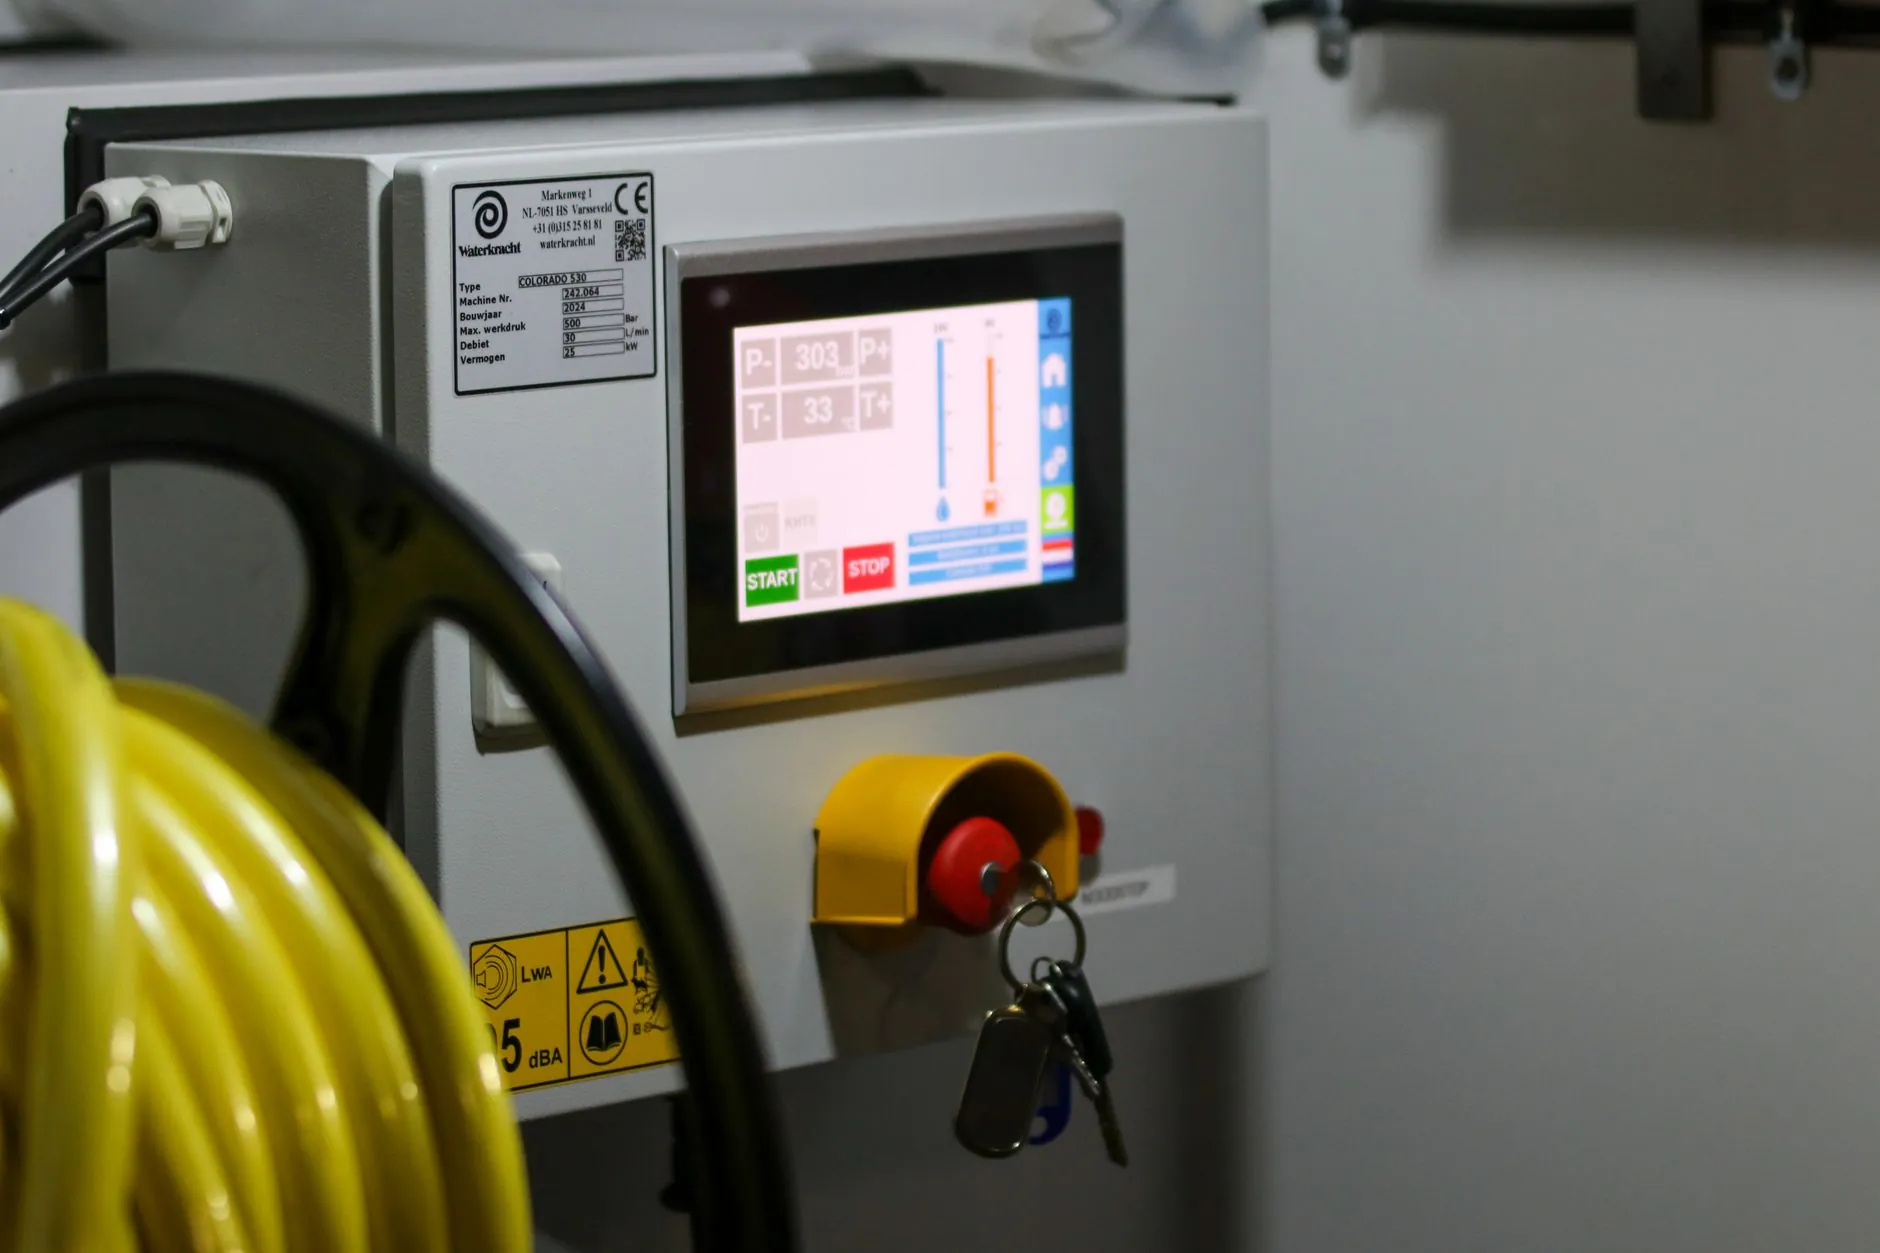
真正的软件系统集成方案,不是简单拉一根网线或装一个中间件。以我们服务过的某德阳装备制造企业为例,实施分四步走:第一步,统一数据采集层,通过OPC UA协议把不同年代的CNC机床、机器人控制器接入边缘网关;第二步,构建数据中台,将设备状态数据与ERP的工单、BOM物料清单做关联映射;第三步,开发轻量化MES接口,让生产排程能实时响应设备异常;第四步,反向控制,当检测到质量偏差时自动调整工艺参数。整个过程涉及科技研发团队对行业Know-How的深度理解,绝不是买几个软件拼凑那么简单。
这里有个容易踩的坑:很多企业迷信“大而全”的套件,结果实施周期拖到两年以上,业务部门早没了耐心。我们的经验是分阶段、按价值流切块落地——先解决瓶颈工位的设备联网,再扩展至全车间。比如一家做精密铸造的客户,我们先用三个月打通了熔炼环节的温度曲线数据与质检系统,废品率立刻下降2.3个百分点,这个短期成效让后续推广阻力小了很多。
数据对比:集成前后,同一工厂的表现差异
以成都某电子零部件厂为例,上系统前其设备综合效率(OEE)长期在62%徘徊,换线时间平均47分钟,异常报修响应耗时超1.5小时。完成软件系统集成后的12个月跟踪数据如下:
- OEE提升至78%——提升源于设备停机时间减少了54%,因为预警信息能直接推送到维修工手机
- 换线时间压缩至22分钟——系统自动下发新工单参数到设备,替代了人工抄录和手动输入
- 异常响应缩短到20分钟内——通过集成视频监控与门禁系统,管理人员能快速定位问题工位
数字背后是管理逻辑的变革。没有系统集成时,车间主任靠经验拍脑袋排产;集成之后,计划员看到的是实时产能数据,排程精度大幅提升。四川科技企业近年来在工业互联网领域的进步有目共睹,但真正能落地的方案,必须贴合本地制造业的工艺特点和管理习惯。
对于还在观望的制造企业决策者,我建议别急着买大平台。先做一次全面的现状调研,梳理出哪些数据断点正在造成真金白银的损失。然后挑选2-3个最有价值的场景,用轻量级软件开发手段快速验证。系统集成不是技术秀,而是解决实际经营问题的工程方法。四川全能富科技一直强调,好的集成方案应该像瑞士军刀——每件工具都能用上,而不是像瑞士军刀展品——看着高级却中看不中用。
制造数字化转型这条路,没有捷径,但有地图。地图的核心坐标就是系统集成能力——它决定了数据能否从采集走向决策,从展示走向控制。在四川这片制造业热土上,越来越多的企业正在意识到这一点,并开始付诸行动。